GRANITE AGGREGATE SOLUTION
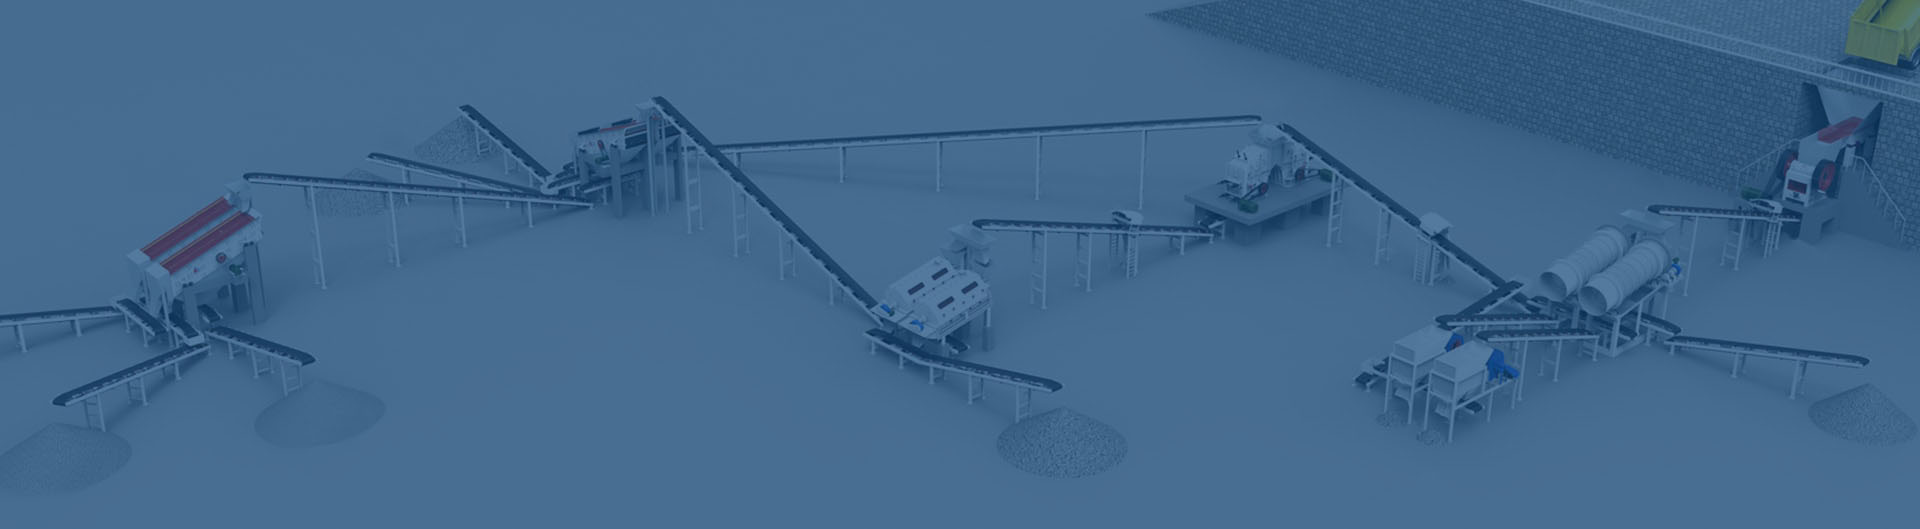
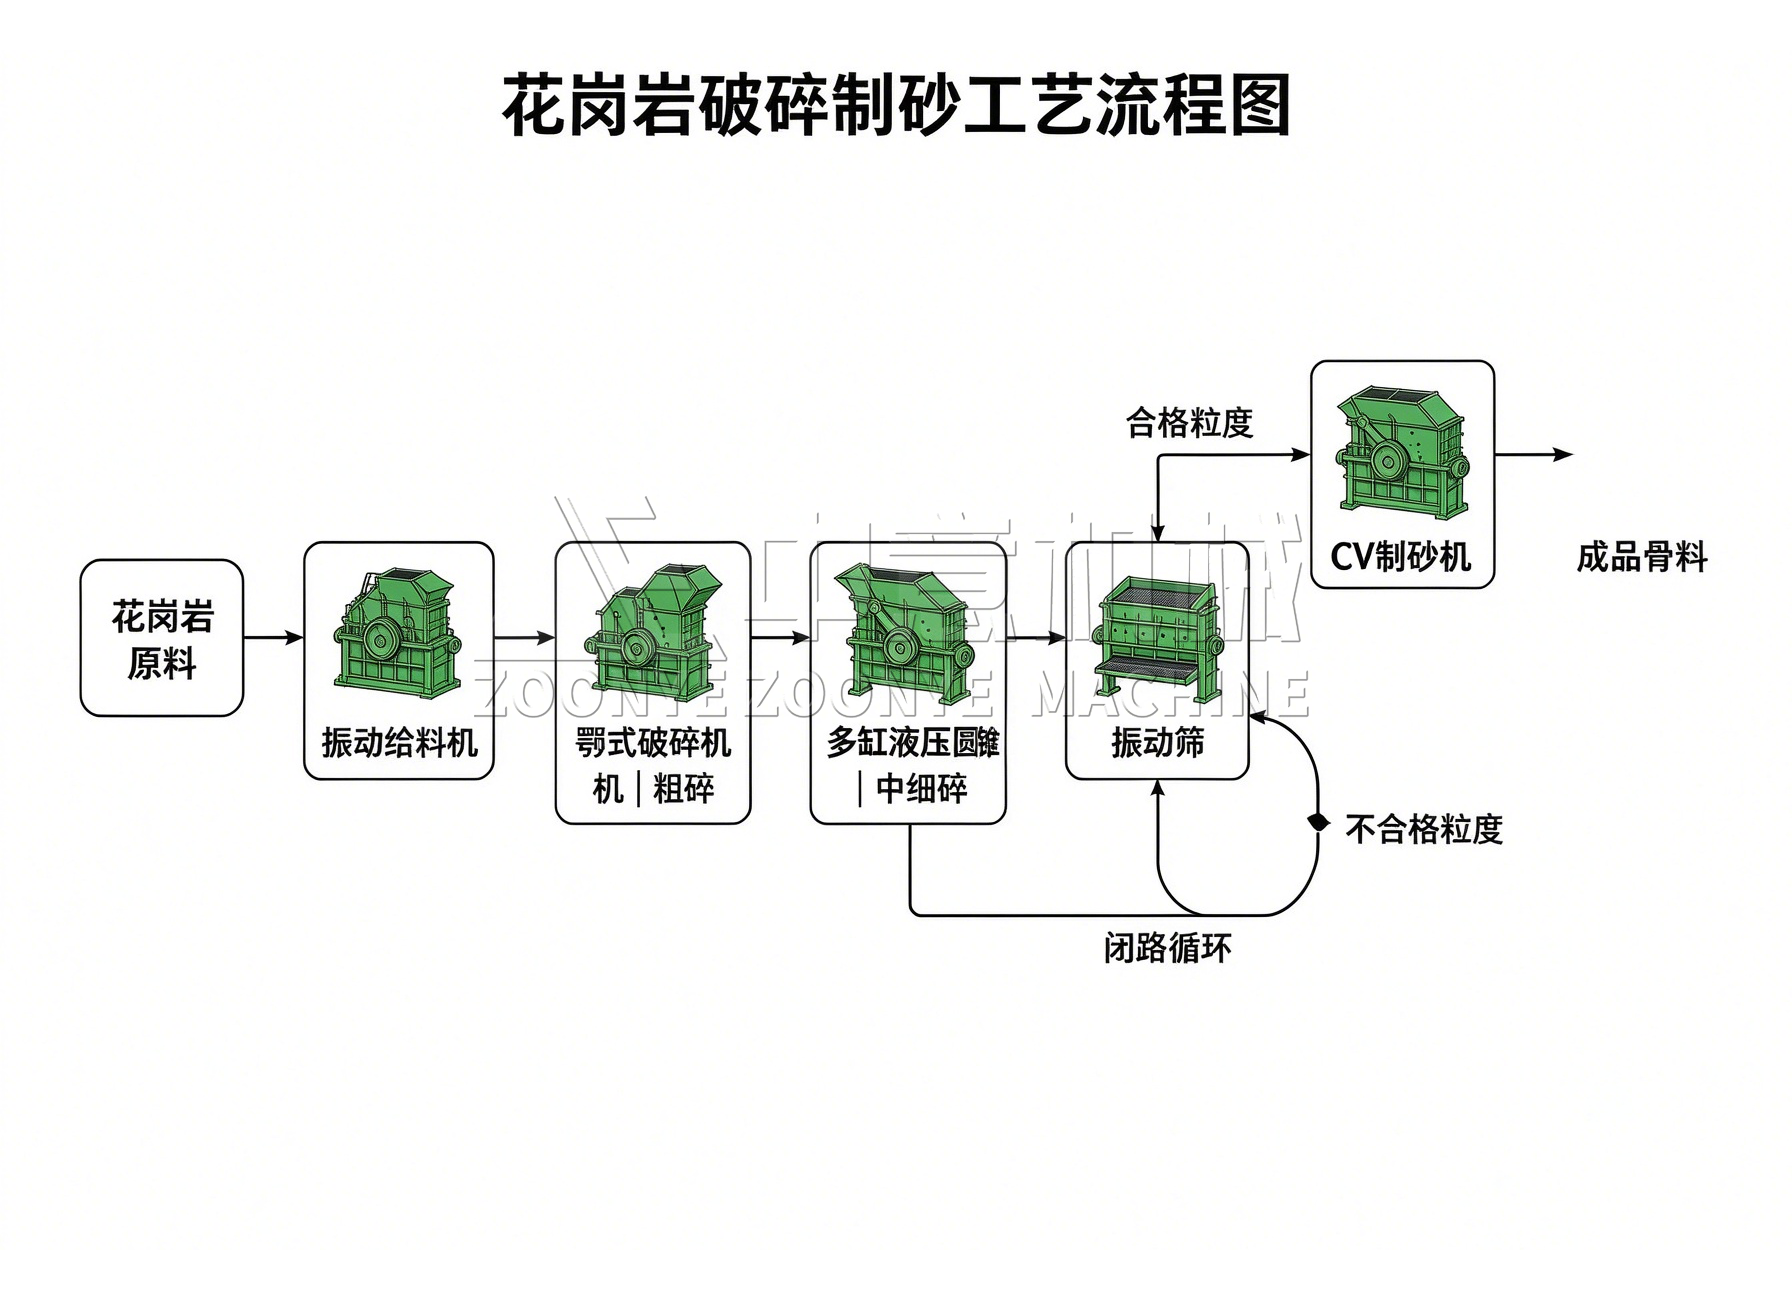
本花岗岩破碎制砂生产线采用闭路循环工艺,经给料、粗碎、多缸液压圆锥破中细碎、筛分、制砂多级处理,产出规格均匀成品骨料,设备联动稳定,适配矿山连续生产。
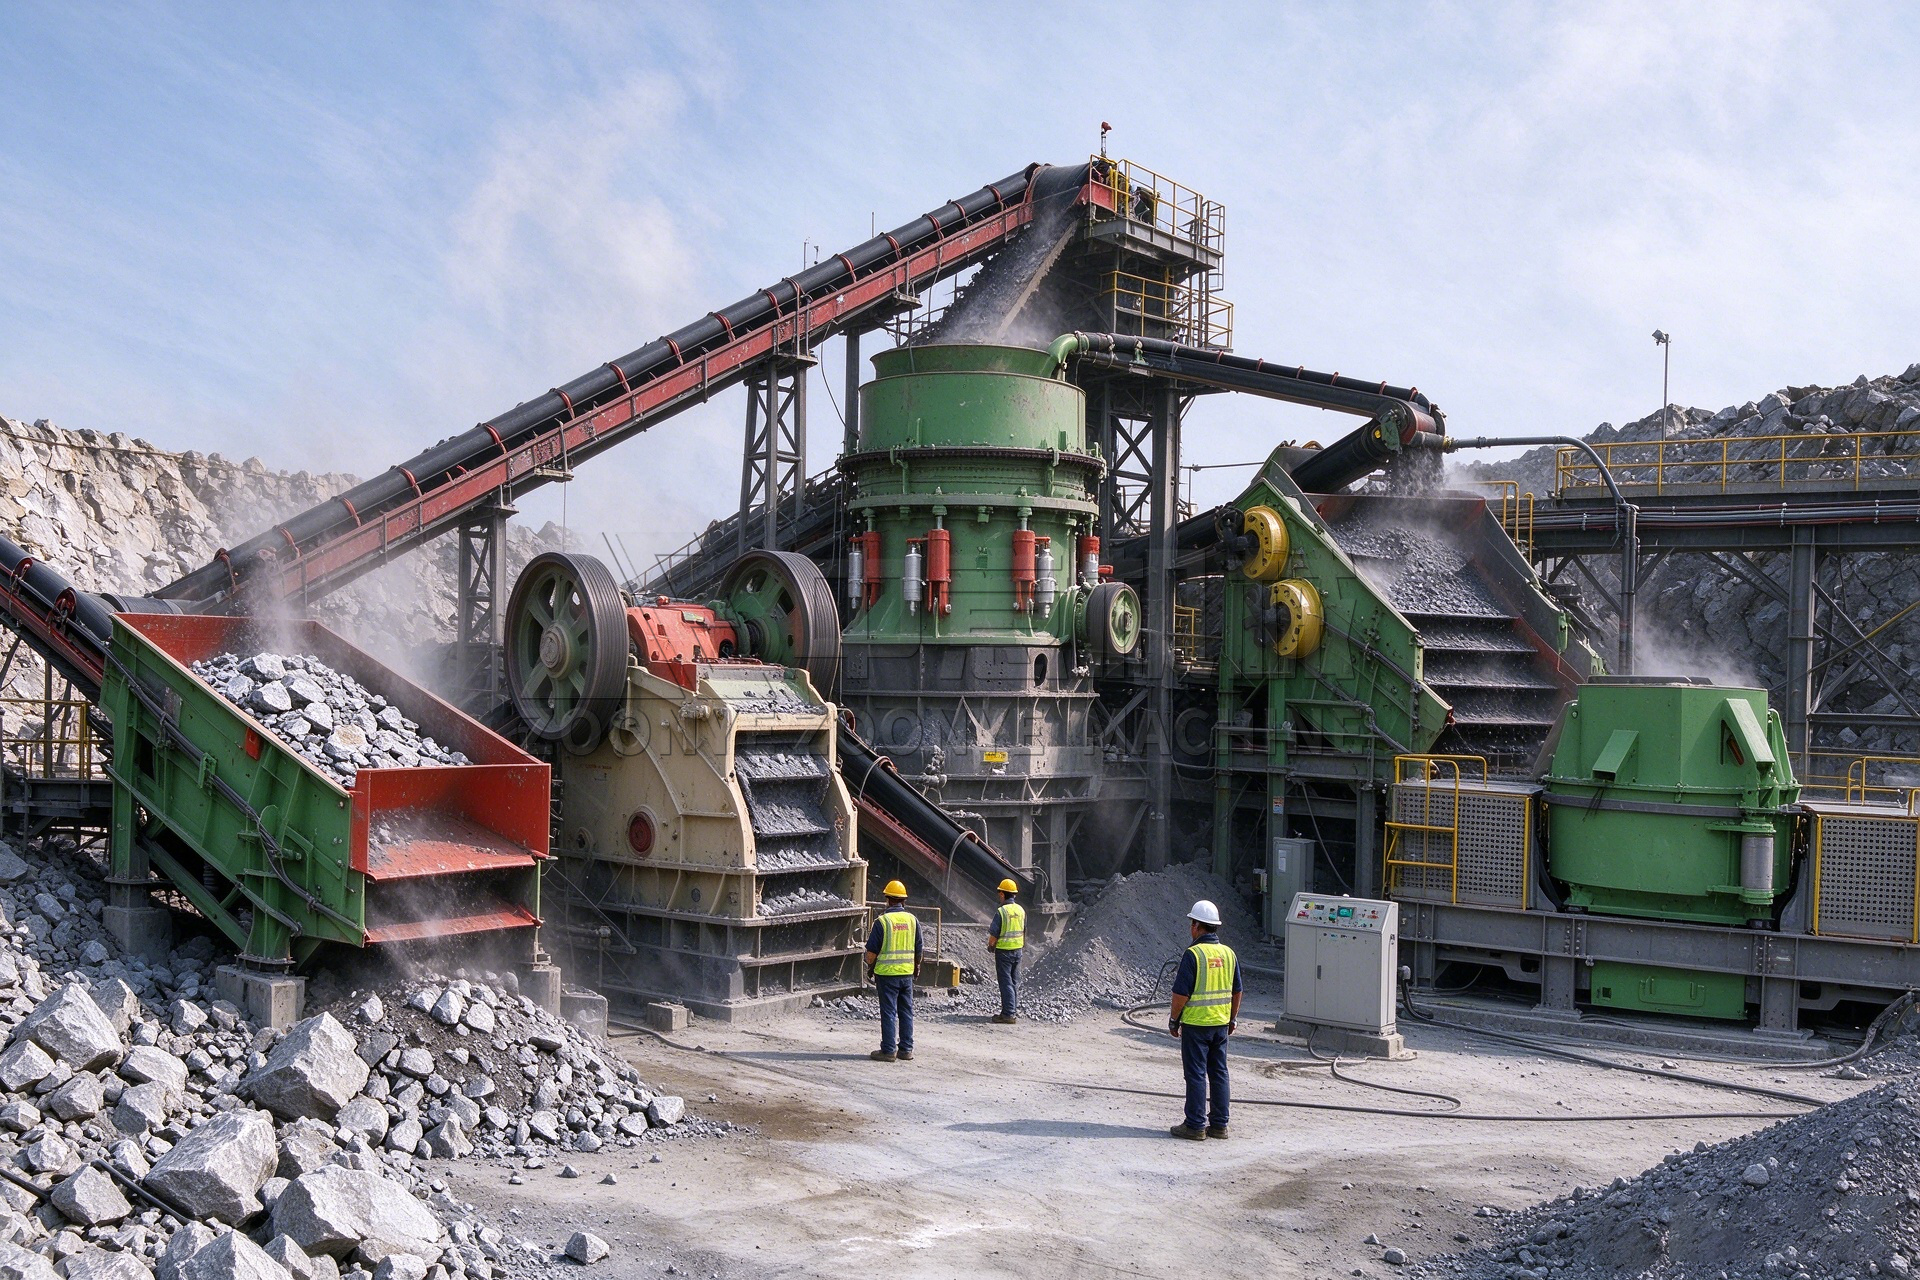
花岗岩质地坚硬,加工制砂需多级破碎分选。这条生产线依托振动给料、颚破粗碎、多缸液压圆锥破中细碎、振动筛分级、制砂整形的闭路流程,高效加工花岗岩骨料,保障成品粒型与产能。
【工艺介绍】
加工原料
原料为花岗岩,莫氏硬度 6-7,质地坚硬,硅含量高,属典型硬质矿石。经本套生产线处理后,可产出高品质碎石与机制砂骨料,广泛用于基建混凝土、道路集料。
单机时产 80–150 吨。单班 8 小时生产,日产 640–1200 吨;两班 16 小时连续作业,日产可达 1280–2400 吨。实际产能受原石块径、出料规格、设备工况影响。
花岗岩原料由振动给料机送入颚式破碎机粗碎,再输送至多缸液压圆锥破进行中细碎;物料送入振动筛分级,合格物料送入 CV 制砂机整形制砂,不合格石料回流至多缸液压圆锥破闭路循环破碎,最终产出成品骨料。
采用闭路循环破碎工艺,多缸液压圆锥破自带液压过载保护,可处理坚硬花岗岩。多级破碎 + 石打石整形,成品骨料粒型圆润,级配稳定;整套设备联动性强,适合矿山长时间连续生产。
【工艺流程】
【工艺主要设备】
依靠激振装置产生持续振动,将花岗岩原料均匀送进破碎机,同时预筛细泥杂物,稳定整条线进料量。
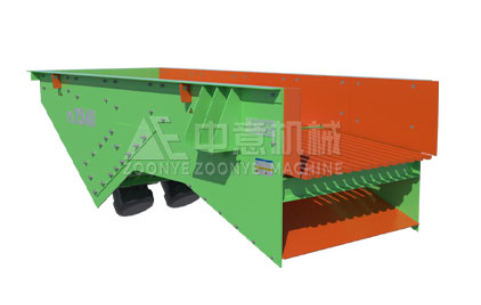
均匀喂料预筛分
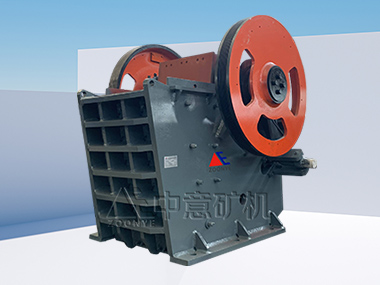
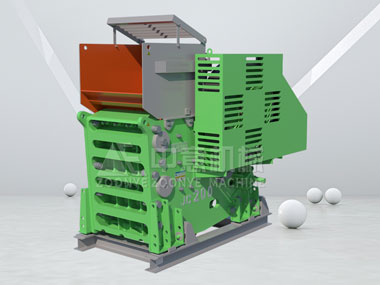
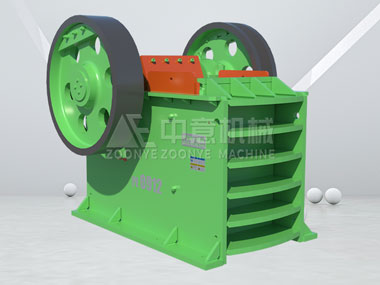
动颚板往复摆动,挤压、劈裂大块花岗岩,把超大原石破碎成中等粒度石料,完成*道粗碎工序。
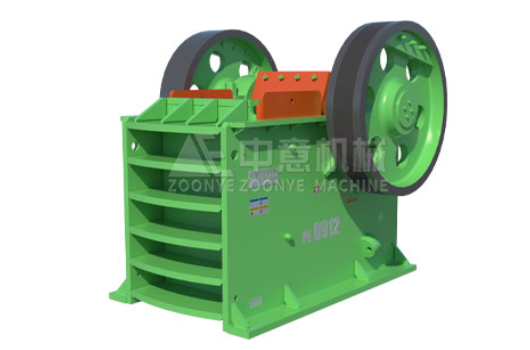
大块原石粗碎
动锥做旋摆运动,花岗岩在锥面间受挤压、碾磨破碎;多缸液压系统实现过载保护、排料口调节,高效完成石料中细碎。
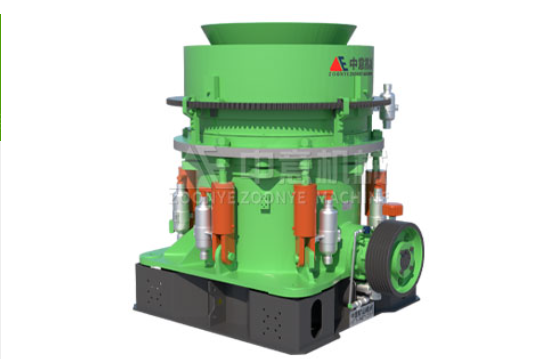
硬质石料中细碎
激振器驱动筛体高频振动,按粒度分级筛分石料;合格料送入制砂机,不合格石料回流多缸液压圆锥破闭路再碎。
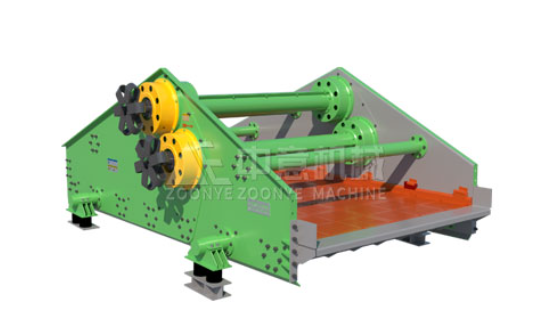
物料分级筛选
花岗岩在机内高速撞击、石料相互击打(石打石),破碎整形,获得粒型圆润优质成品骨料。
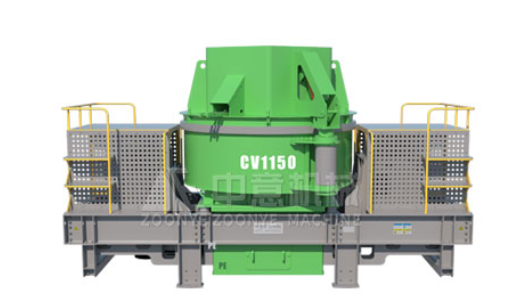
骨料整形制砂
客户此前采用常规鄂破 + 筛分配置,实际运行暴露了几个典型问题:
大块花岗岩易造成卡料,破坏连续喂料;
产量波动明显,难以稳定在设计产能;
易损件更换频繁,维护成本高;
成品级配不稳定,影响下游混凝土质量;
连续生产时设备难以承受硬料冲击 —— 这是最紧迫的问题。
结合现场工况,我们重新设计了 300TPH 花岗岩破碎生产线,首要目标是稳住粗碎、再保证中碎整形能力。本方案聚焦三个关键:
优先稳定粗碎:采用欧版颚式破碎机,专门应对大块花岗岩进料冲击;
优化中碎粒形:多缸液压圆锥破增强成品针片状控制;
连续线设计:输送与筛分系统同步 300TPH 节拍,避免瓶颈。
现场操作工的原话很直接:"这台比上一台好用,基本不卡料。"这正是我们追求的系统级稳定。